精雕细琢高档品质,禅意荷韵品味高雅
整体解决方案
全国服务热线:
电 话:152-0118-7025(杨睿)
136-0494-6019(侯文鑫)
地 址:辽宁省大连市甘井子区
网址:www.wisdomcnc.net
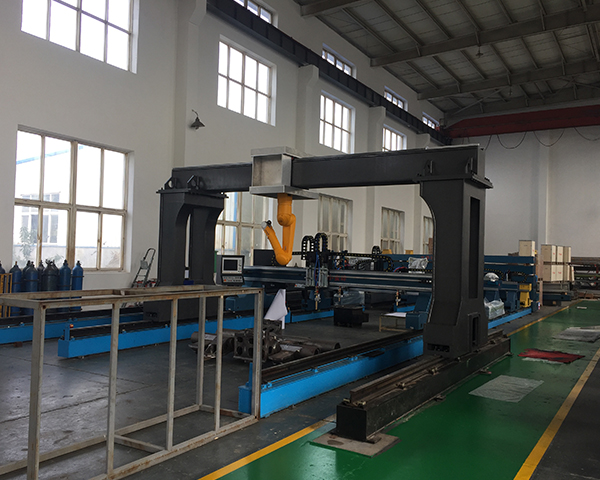
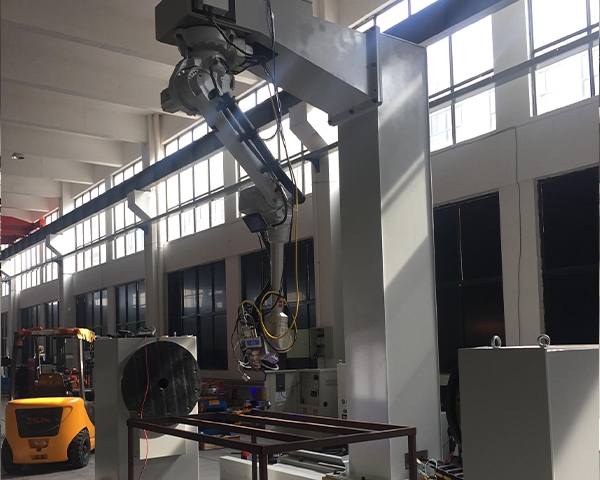
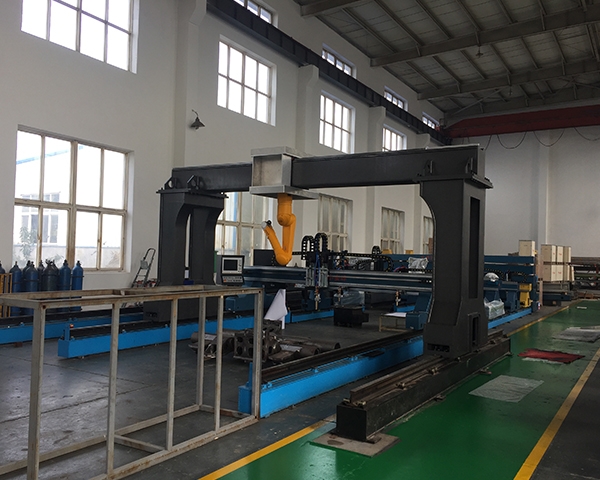
大连工作站,指焊接机器人工作站,包含弧焊、点焊、激光焊等集成单元,整套设备由机器人本体、焊机、变位工装、夹具、除尘防护、控制系统、安全围栏组成,多用于钢结构、机械零部件、港口配套、钣金工件的自动化焊接。大连本地工况存在盐雾、车间温差变化,工装抗变形、焊缝成型一致性、系统联动稳定度、属地售后响应,都会直接影响投产节奏,挑选大连工作站供应商不能只对比集成报价,要从工件工况梳理、集成商能力核验、工装与系统配置、试焊验证、出厂调试、上门安装培训、备件维保、合同验收条款多维度核查,规避夹具干涉、焊缝成型波动、系统通讯异常、除尘不达标、故障之后售后到场周期长等问题。
采购前期梳理工件与产线工况,是对接大连工作站供应商的前置工作。提前整理工件图纸,记录母材材质、板厚、焊缝形式、批量节拍,确认是单品种固定生产还是多品种柔性切换。同步明确焊接工艺类型,区分气体保护焊、激光焊、电阻点焊,确认是否需要焊缝跟踪、视觉定位、焊后检测、烟尘收集配套。同时核对车间场地尺寸、供电气源、通风条件,港口周边车间还要考虑盐雾环境对电气元件、工装防锈的要求。把工件样品给到供应商,由工程师规划工作站布局、工装方案、机器人臂展与负载选型,核算变位翻转角度、干涉区间,不直接套用通用方案,避免设备进场之后出现工件无法到位、焊接可达性不足。
核验供应商经营主体与集成制造能力,区分自有工装加工调试和外包转包中间商。正规供应商营业执照经营范围包含自动化设备集成、焊接装备相关类目,可以查看本地同类工件落地项目记录。大连工作站焊接集成,风险集中在工装夹具设计、焊接工艺调试、多单元协同编程,优先确认工装机加、装配布线、工艺调试工序在厂区内完成。不少中间商只负责对接订单,工装、程序、调试全部外包,项目交付界面混乱,投产之后出现焊缝不良,各方互相推诿。沟通阶段可以预约实地走访,查看装配调试车间、焊接试焊工位,了解供应商处理碳钢、不锈钢、铝件等不同材质的工艺积累,查看烟尘处理、安全防护配套方案。
工装夹具、焊接主机与电控安全配置管控,是大连工作站稳定运行的基础。夹具结构需要兼顾定位精度、装夹便捷性与刚性,反复翻转焊接工况下不容易松动变形,定位销、压块做好防锈处理,适配本地潮湿盐雾环境。机器人、焊接电源选用匹配工况的品牌,通讯协议提前打通,变位机、伺服翻转机构和机器人运动协同;需要视觉跟踪的款式,确认识别范围适配焊缝间隙波动。除尘系统风量匹配焊接产尘量,避免烟尘堆积影响光学器件和车间环境;安全围栏、安全门、急停回路按规范配置,配套安全信号联锁。低价方案常会简化夹具刚性、省略烟尘处理、安全回路简化,空载试运行看不出问题,连续批量生产之后定位偏移、飞溅超标、安全联锁失效等问题逐步显现。电气柜内部做好密封防尘防潮,降低盐雾带来的端子锈蚀概率。
工件试焊与出厂联调测试,是考察大连工作站供应商的重点。新项目合作优先安排寄样试焊,使用客户实际工件施焊,检查焊缝成型、熔合状态、变形控制,留存试焊样品作为验收参照。规范供应商在出厂前完成整机连续跑合、联动动作测试,模拟换件、变位、焊接全流程,核对节拍、定位重复精度、报警保护动作,留存调试记录、电气图纸。出厂配套操作手册、易损件清单、程序备份文件。不支持实样试焊、仅做空动作演示的订单,设备进场之后工艺调试周期拉长,拖慢投产计划。设备打包做好防护,工装定位面、传感器镜头单独包裹,防止转运磕碰。
现场安装调试、操作人员培训与属地维保配套,也是本地供应商的加分项。大连本地集成商,技术人员上门到场、故障巡检耗时更短,备件配送效率可控。确认供应商进场之后完成就位、接线、程序优化、连续试生产调试,区分只交付设备和配套上门调试服务。交付之后开展培训,包含工件装夹、程序调用、参数微调、日常清理、故障报警识别、安全规范等内容。易损件包含导电嘴、送丝轮、夹具镶件、传感器、密封件等,确认备件备货渠道;长期合作可以约定远程协助、定期回访,客户新增工件时,协助新增程序、改造工装。
明确收费范围与权责约定,减少合作纠纷。费用一般包含机器人本体、焊接电源、工装夹具、变位机构、基础电控、安全围栏,焊缝跟踪、视觉模块、除尘系统、现场安装调试、加急排产、新增工件程序开发大多单独计费。洽谈时写明集成边界,哪些内容属于配套范围。合同写明大连工作站适配工件范围、验收焊缝标准、节拍指标、质保范围,划分责任边界,区分工件来料波动、车间供电气源不稳、操作人员改动程序,以及工装设计缺陷、系统联动不合理、焊接工艺匹配不足带来的品质问题,约定试生产不达标的整改方案。
比价阶段,不要单纯以低价作为判断依据,低价集成方案经常压缩工装用料、简化除尘和安全配置,焊缝一致性差,后期返修、改造投入更高。筛选供应商时,逐项核对同类工件试焊案例、工装加工能力、出厂联动测试流程、本地技术上门响应、备件供应渠道。
大连工作站挑选靠谱供应商的核心,优先具备焊接工艺调试能力、支持客户工件试焊验证、工装与集成闭环完成的厂商,试焊样品检验合格之后再安排发货,设备进场连续带料试运行,确认焊接质量、动作节拍、安全防护稳定之后再正式投产,降低投产之后焊缝不良、停机调整的风险。